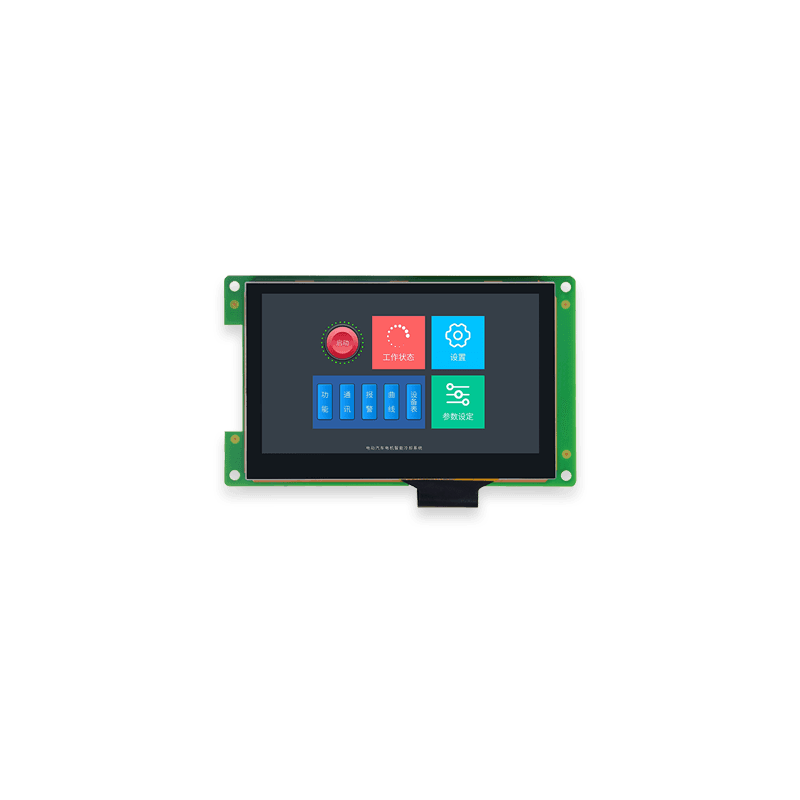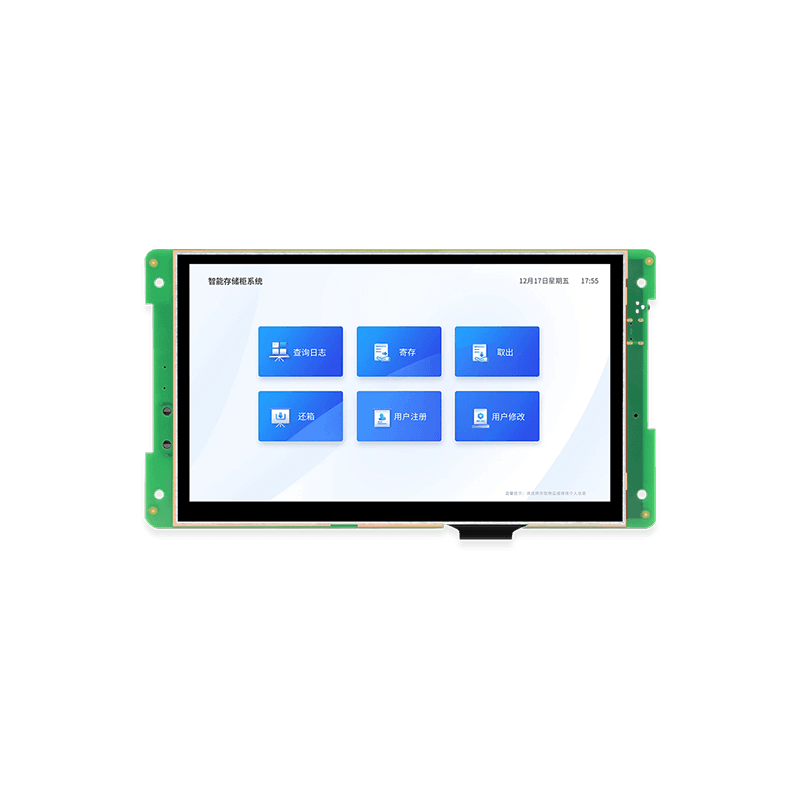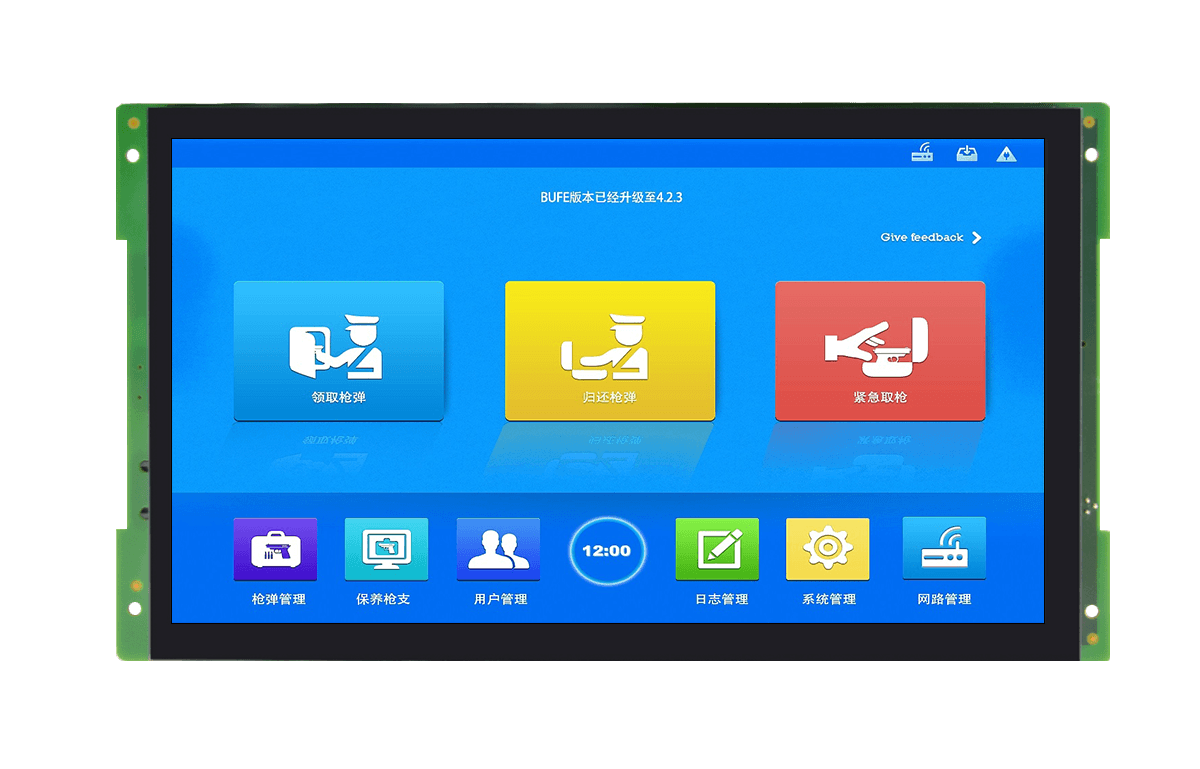
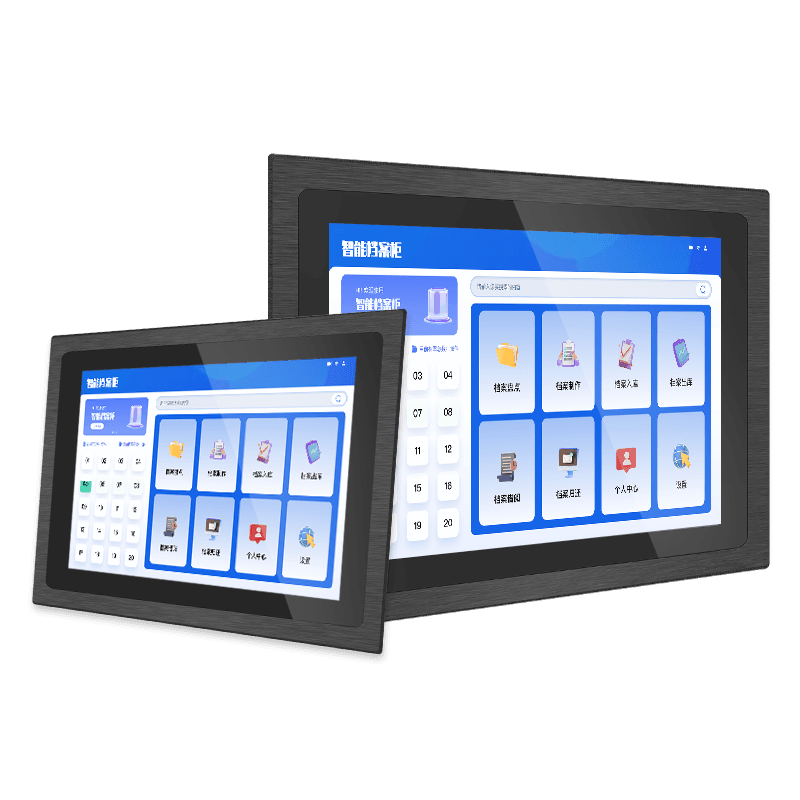
大多数客户是从产品目录开始的,最后总要提几个改动。换个边框,让面板在柜门上装得更平整;logo 直接印在玻璃上,而不是事后贴一张;加一个接口,去掉两个。真正把标准品原封不动装到机器上、自助机里或控制柜上的情况并不多,而这些改动花多少钱,主要取决于提出的时间。
开模是分界线。写进第一版需求的是一次改图;等到外壳已经切好再提,就变成了返工;等到首批已经发货,那就只能重新下单。
OEM 和 ODM 是两种买法
OEM 的前提是产品已经存在。你在 S、P、M、G、F、B 六个系列里选一款机型,交付到手的是带着你品牌标识的那一款:盖板玻璃或边框上的丝印 logo、你自己的型号命名、你的包装和说明书语言、刷好 launcher 和自有应用的 Android 固件。电路、结构和模具都不动,原有的验证工作基本还能用。
ODM 的起点要靠前得多。外壳、安装方式、接口排布甚至载板本身,都写进需求清单。随之而来的是结构或板级的工程设计,往往还要开新模,验证环节也得重新跑一遍,而不是引用旧的。钱更多,时间更长,但对有些安装场景来说,这是拿到所需外形的唯一办法。
值得问的不是哪个名字更好听,而是你的需求里有多少可以通过改一款现有机型来满足。
开模之后最贵的几个决定
怎么装
前嵌、后嵌、藏在设备面板后面的开放式、挂墙、还是挂在 VESA 支架上——每一种都决定了外壳、密封条和钣金图。G L1 10.1" 这类面板式机型是为明确开孔尺寸做的,而 S 7" 这种开放式机型默认由客户的结构件提供支撑。这件事定晚了,要么重切钣金,要么重做前面板,费用通常落在集成商头上。
主控与内存
平台选择一般在系列内部完成,型号命名基本已经说明了问题。S 7" 是 IXS070-A133P;M S1 7" 是 IXM070S1-A133P。P S1 10.1" 的型号是 IXP101S1-RK3568,瑞芯微 RK3568,四核 A55,主频 2.0GHz,内存和存储可选;P X1 15.6" 用 IXP156X1-RK3568。后缀相同,说明板级方案同源;后缀变了,工程上就得重来。在同一套外壳里升配置通常只是改配置;要改板型尺寸,项目就落到 ODM 那一侧了。
玻璃、丝印与触控层
尺寸覆盖 4.3 到 21.5 英寸。盖板厚度、丝印边框、logo 位置、防眩光处理,都是逐案确定,而不是从货架上拿现成的。至于下面的触控技术,取决于手和清洁方式,不是预算——电阻屏和投射电容屏该怎么选,我们另外单独讲过。
接口与外设
只要是在板边或甩线上的东西,都必须在开模前定死。串口的数量和类型、GPIO 数量、网口要不要 PoE、USB 口朝哪个方向才能在机器装好之后还够得着、SIM 卡槽、喇叭、摄像头、RFID、RTC 电池。事后加任何一项都是一次改板。砍掉一个用不上的接口比加一个便宜,有时还能省钱。
软件基线
系统版本、开机 logo 和动画、预装哪些应用、是否开机直接进入 kiosk launcher、远程升级怎么安排、要不要 root、语言清单。这些属于行为上的改动,单台成本低,按天算而不是按周算——但必须有冻结节点。验证期间固件一直在动,测出来的结果谁都没法解释。
打样:该验什么,谁来验
工程样机阶段不适合讲客气。有价值的反馈都来自把样机装进真实机壳、放进真实环境。
先说结构:开孔合不合、密封条压缩是否均匀、接口够不够得到、连续跑一小时有没有干涉的位置。再看触控:用操作员实际戴的手套、实际会溅到屏上的液体、交接班时实际用的清洁剂去测。然后是显示:装机后的可视角度、现场照明下看不看得清、冷启动时的表现。最后看供电:电压跌落和突然断电时能否正常启动,再跑一段足够长的连续运行,把不稳定的东西逼出来。
供应商有自己的一套流程——组装检验、老化测试、固件验证——也应该把结果交给你。唯一给不了的是你的工况。规格书不会替我们判断操作员戴的是丁腈手套还是皮手套。
认证是排期项,不是走流程
要哪个标志,看设备卖到哪里,有时还要看设备做什么用:CE、UKCA、FCC、RoHS、CCC、UL,医疗、轨交和船用另有要求。项目常在两个地方卡住。一是制造商持有的证书并不自动覆盖你的品牌,要把你的名字写上去,通常得做证书转移或重新申请。二是测试要消耗样机和周数,而且必须等设计冻结才能开始——测试过程中发现任何改动,周期就从头再来。
有三件事要在早期定清楚:基础机型和目标市场已经有哪些证书、哪些需要挂在采购方名下、样机费用谁承担。
量产、版本管理,以及第三年
首批投产前,把配置冻结下来——BOM、固件版本、结构版本——并约定变更怎么通知。之后每一次改动都应该带书面说明和日期,因为现场故障是按版本排查的,不是按产品系列。
打算三年后还在出货的项目,要问的是液晶屏和主控,而不是机型编号。液晶面板和 SoC 的生产周期比它们所在的设备短。提前知道工厂已经验证过哪个替代方案、换上去之后要不要重跑一遍验证,才能避免停产通知在铺货中途砸下来。
交期和起订量取决于整机里有多少是标准件。在现有模具上加 logo 是一回事,开新模是另一回事。备件比例和返修机怎么算,应该写进第一份采购合同,而不是第一份投诉里。
大致的时间排期
- 需求冻结到工程样机: 改动标准机型约 2–5 周。
- 样机验证: 每轮 3–8 周,多数项目不止一轮。
- 新开模或新零件(ODM): 再加约 4–10 周。
- 认证: 每个市场 6–12 周,通常和后期验证并行。
- 小批到量产: 样机确认后 2–4 周。
这些是排期参考,不是承诺。改个丝印和重开一套外壳不是一个量级的项目;跳过验证环节,代价往往比做完它更高。
第一次询盘就该一起发过来的内容
- 安装方式、可用的开孔尺寸或可用深度、偏好的屏幕尺寸。
- 工况:环境光、温度波动、液体、清洁方式、手套、附近有没有干扰源。
- 必须保留的接口和外设,以及必须去掉的东西。
- 操作系统、必须跑起来的应用、后续怎么升级。
- 目标市场、需要的认证,以及证书挂谁的名字。
- 首单数量、预计年用量,以及产线必须启动的日期。
其中一半的答复会影响我们推荐哪款机型,另一半影响报价。
从哪个系列起步
六个系列覆盖了大多数起点,区分依据主要是安装场景而不是价位。B 系列面向工业边缘和物联网部署;M 系列是经济型物联网线;搭载 RK3568 的 P S1 承担更重的界面负载;G 系列用 CNC 铝前面板做齐平安装。从其中任何一款出发,大部分调整是改图,而不是重新设计。
把需求发到官网询盘页,或者直接 WhatsApp 联系我们。我们会回复建议改哪一款机型、哪些地方必须开新模,以及上面清单里还有哪些项需要再问你。